

신상품


문의하기
추가: 중국 산둥성 더저우시 싱푸로 D구 징진루지 산업단지 21호
Whatsapp/위챗: +8615165964868
스카이프:수잔리구오빈
공식 웹사이트:www.dzgljc.com
깊은 구멍 도구란 무엇입니까?
깊은 구멍 도구는 직경보다 훨씬 더 깊은 깊이의 구멍을 만들기 위해 설계된 특수 드릴링 및 가공 장치입니다. 이러한 공구는 긴 공구 길이와 관련 힘으로 인해 어려울 수 있는 깊은 구멍에서 정밀도, 직진도 및 표면 품질을 유지하도록 설계되었습니다.
왜 우리를 선택 했습니까
강력한 가공설비
독일 Heckert 레일 그라인더는 머신 베드의 정확성을 보장합니다. 중국 유명 브랜드 플래너, VMC, 밀링 머신, 보링 머신, 선반.
강력한 기술자와 경험이 풍부한 조립 팀
전국적으로 유명한 기술자 팀이 우리 공장에 있으며 맞춤형 깊은 구멍 기계, 중장비 깊은 구멍 기계 및 높은 자동 깊은 구멍 기계 설계에 능숙합니다.
우수한 판매 후 서비스
언제든지 우리를 찾을 수 있습니다. 7x24시간 응답 시스템. 새로운 기계에 대한 문의나 판매된 기계에 대한 애프터 서비스에 관계없이 우리 팀은 7시간 이내에 응답해 드립니다. 《기계 품질 보증 계약 특급 및 《애프터 서비스 계약 특급이 체결됩니다.
원스톱 솔루션
고객에게 최상의 솔루션을 제공하십시오. 고객에 대한 모든 의심에 답변하고 기계의 사진, 비디오를 제공하십시오.
 뜨거운 판매 BTA 깊은 구멍 드릴링 헤드
제품 설명 모델 번호 : 깊은 홀 드릴 헤드 이동 방법 : 윤곽 제어 수치 제어 : CNC / MNC 상표 : Guanlu 원산지 : 중국 공정 용도 : 금속 절삭 CNC 공작 기계 제어 방법 : 폐 루프 제어 성능 분류 : 하이 엔드 CNC 공작 기계 사양 : ...
문의에 추가 연마 도구
버니 싱 툴 결합 된 SKVE 버니 싱 툴은 원통형 튜브 및 기타 공작물을 짧은 시간에 처리 할 수 있으며 한 번에 처리 할 수 있습니다. 기계가 결정한 변환 시스템을 사용하여 공구를 마친 표면을 손상시키지 않고 신속하게 롤백 할 수 있습니다 ....
문의에 추가 지루한 도구 깊은 구멍
깊은 구멍 드릴링 공구는 BTA 드릴 머리 내부 칩 드릴 머리에 속한다. 그것은 이루어져 있다 커터 바디, 가이드 키, 블레이드와 나사 (구멍 직경 보다 더 그것은 또한 포함 한다 Ø65mm 베이 클 라이트 지원) 하는 경우. 커터 바디 소재는 고품질 강철 및 정밀 열 이다...
문의에 추가 결합 된 Skive Burnishing Tool
결합 된 SKVE 버니 싱 툴 결합 된 SKVE 버니 싱 툴은 원통형 튜브 및 기타 공작물을 짧은 시간에 처리 할 수 있으며 한 번에 처리 할 수 있습니다. 긁기 및 롤링은 한 방향으로 만 작동 할 수 있기 때문에 절단 및 롤링 프로세스가 하나에서 완료됩니다 ...
문의에 추가 BTA 드릴링 헤드
BTA 드릴 헤드 BTA 드릴 헤드는 내부 칩 드릴 헤드에 속합니다. 커터 몸체, 가이드 키, 블레이드 및 나사로 구성됩니다 (홀 직경이 Ø65mm 이상인 경우에는지지 베이클라이트가 포함됩니다). 커터 바디 소재는 고품질의 스틸로 만들어져 정밀 열처리가되어 있습니다 ....
문의에 추가 호닝 헤드
호닝 헤드 호닝 헤드는 공작물의 표면 조도를 개선하기 위해 깊은 홀 가공에 사용됩니다. 호닝 헤드로 구멍이나 거친 마무리를 거칠게 마무리 할 수 있습니다. 고경도 공작물의 경우 CBN 호닝 스틱을 사용합니다. 제품 설명 : Honing 헤드 크기 : ● Honing head from ...
문의에 추가 롤러 버 니 싱 도구
는 결합 된 스키 베 원통형 튜브 및 다른 가공은 짧은 시간에 처리할 수 있는 도구를 버 니 싱 고 한 번에 처리할 수 있습니다. 이후 근 근이 살아가고와 압 연 수 있습니다만 일 한 방향으로 절단 및 압 연 프로세스 한 번에 완료 되...
문의에 추가
깊은 구멍 도구의 주요 기능과 유형은 다음과 같습니다.
총 훈련:이는 내부 냉각 채널이 있는 단일 플루트 설계가 특징인 가장 일반적인 유형의 심공 드릴입니다. 건 드릴의 한쪽 끝에는 트위스트 드릴이 있고 안정성을 제공하는 테이퍼형 생크가 있습니다. 절삭유는 드릴을 통해 압력을 받는 절단 영역으로 전달됩니다.
보링 바:기존 구멍을 정확한 치수로 확대하는 데 사용되는 보링 바는 끝에서 절삭 공구를 지지하는 길고 가느다란 로드입니다. 이는 CNC 기계에 자주 사용되며 다양한 유형의 절삭 인서트를 장착할 수 있습니다.
심공 드릴(DHD):건 드릴과 유사하지만 플루트가 여러 개인 DHD는 더 작은 직경의 구멍에 사용됩니다. 단일 립 또는 다중 립일 수 있으며 후자가 더 나은 칩 배출을 제공합니다.
마이크로 심공 드릴:이는 매우 작은 깊은 구멍을 정밀하게 생성하기 위해 특별히 설계되었습니다. 이는 의료 및 항공우주 분야에 자주 사용됩니다.
이젝터 드릴:이 공구에는 드릴링 중에 생성된 칩을 제거하기 위해 생크 끝에 이젝터 메커니즘이 있습니다. 이는 홀 청결도를 유지하고 공구 파손을 방지하는 데 중요합니다.
필러:필러 드릴은 매끄러운 마감과 최소한의 테이퍼로 구멍을 만드는 데 사용됩니다. 드릴 몸체를 감싸는 나선형 플루트가 있는 독특한 디자인으로 절단 시 칩이 벗겨집니다.
심공 공구는 칩 배출, 공구 편향, 열 제거 등 심공 드릴링의 과제를 처리할 수 있도록 정밀하게 설계되어야 합니다. 공구 마모를 방지하고 가공물의 무결성을 보장하려면 적절한 윤활 및 냉각이 중요합니다. 가공 공정 중에 필요한 강성과 제어력을 제공하기 위해 특수 심공 드릴링 기계가 자주 사용됩니다.
BTA 심공 드릴링에 대한 통찰력
BTA 자체 조종 드릴링 프로세스는 길이 대 직경 비율이 최대 100 이상인 직경 18mm의 보어를 가공할 수 있습니다.
"단일 튜브 시스템 또는 STS라고도 알려진 BTA 공정은 심공 솔리드 드릴 헤드, 풀 보링 및 카운터보링 헤드, 스텝 및 성형 보링 도구 및 트리패닝 헤드를 다룹니다."
각각 기존 드릴링 및 보링보다 더 효과적인 심공 생산 솔루션을 제공하는 이러한 다양한 도구 헤드 유형은 최적의 결과를 얻기 위해 적절하게 구성하고 적용해야 하며, 이것이 BTA 응용 센터를 설립한 이유입니다.
Barker 씨는 다음과 같이 말합니다. "BTA 드릴링은 구성 및 구멍 크기 기능으로 인해 건 드릴링보다 더 많은 전력이 필요합니다. 두 가지 모두 솔리드 드릴링과 고압 절삭유를 사용하여 절삭 영역에 직접 윤활유를 바르고 칩을 헤드에서 멀리 배출합니다. 드릴의 경우 건드릴과 BTA 공구의 디자인에 현저한 차이가 있습니다.
건 드릴링은 튜브에 브레이징된 솔리드 카바이드 공구 헤드를 사용하며, 이를 통해 절삭유가 압력을 받아 공구 헤드의 절삭날로 펌핑됩니다.
칩은 드릴과 가공물의 드릴된 부분 사이의 튜브 외부를 따라 뒤로 연장되는 드릴 헤드의 깊은 V자형 플루트를 통해 배출됩니다.
"BTA 시스템에는 브레이징 솔리드 초경 또는 인서트가 포함된 견고한 드릴 헤드가 지지대와 피드 튜브에 고정되어 있습니다.
"압력을 받아 절삭유가 튜브 외부, 커팅 헤드, 공작물 소재에 새로 생성된 보어 사이의 커팅 엣지로 펌핑됩니다.
"이 압력으로 인해 칩은 드릴 헤드, 튜브 및 기계 스핀들을 통해 다시 플러시되어 수집됩니다. BTA 및 건드릴 시스템 모두 드릴 헤드의 가이드 패드가 절단 작업을 지원하여 지속적인 이송 속도가 적용될 수 있도록 합니다. 높은 수준의 표면 조도를 갖춘 직선형 및 둥글고 정확한 크기의 구멍을 얻을 수 있습니다."
가공 안정성
Barker씨는 계속해서 칩이 BTA 드릴 헤드와 튜브의 내부 보어를 통해 배출되기 때문에 홈 가공이나 홈 가공이 필요하지 않다고 설명합니다. 이는 강성을 증가시켜 절삭 조건에서 안정성을 증가시키는 더 큰 공구 단면을 제공합니다.
한편, 풀 보링은 일정한 벽 두께, 공차 또는 표면 마감을 유지하기 위해 기존 관통 보어를 정확하게 확대하는 데 사용되는 BTA 기반 프로세스입니다.
이 공정에서는 장력이 가해진 BTA 보링 헤드를 사용하지만 마모 패드가 절삭 인서트 앞에 설정되어 있어 절삭 공구가 공작물을 통해 뒤로 당겨질 수 있습니다.
카운터보링은 BTA 기술을 효과적으로 사용하여 기존의 사전 보링된 구멍을 뚫는 것입니다. 여기서 BTA 드릴 헤드는 보다 정확한 직경 또는 보어의 동심도를 달성하거나 베어링 또는 오일 씰 직경과 같은 추가 기능을 제공할 수 있습니다.
건 드릴링은 직경이 0.5mm만큼 작은 보어를 가공하는 데 사용할 수 있지만 BTA 구멍은 드릴 튜브에 필요한 크기로 인해 18mm에서 시작합니다. 앞서 언급한 바와 같이 트리패닝 스타일 헤드를 사용하면 BTA 개념이 보어 직경 최대 1000mm까지 확장됩니다.
또한 트리패닝 작업은 추가 구성 요소를 만드는 데 사용할 수 있는 재료의 중앙 코어를 생성하며, 고부가가치 재료를 처리할 때 특히 경제적입니다.
BTA 드릴 헤드는 나사로 고정되는 단단한 튜브보다 직경이 더 큽니다.
또한 이 공구의 구조는 특수 합금강 및 스테인리스강과 같은 까다로운 재료를 드릴링하는 데 사용할 수 있으며 기존 드릴 유형보다 관통률이 몇 배 더 높다는 것을 의미합니다.
BTA 드릴링이란 무엇입니까?
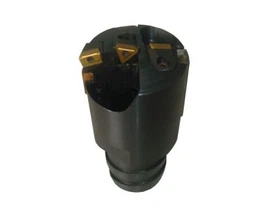
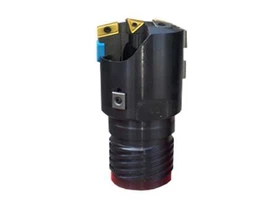
BTA는 심공 드릴링을 위한 이 방법의 창시자인 Boring and Trepanning Association의 약자입니다. STS 또는 단일 튜브 시스템으로도 알려진 BTA 드릴링 공정은 고압 절삭유 공급이 필요하며 중공 드릴 튜브 끝에 부착된 드릴 헤드를 사용합니다.
이 드릴링 방법에서는 고압 절삭유가 새로 드릴링된 구멍과 드릴 튜브의 외부 표면("오일룸"이라고도 함) 사이의 영역을 통과하도록 강제됩니다. 이를 용이하게 하기 위해 압력 헤드를 사용하여 작업물의 입구 쪽과 가이드 사이에 고압 밀봉을 제공합니다. 절삭유의 흐름은 절단 중 드릴 헤드에 윤활유를 공급할 뿐만 아니라 금속 칩이 튜브의 내경을 통해 흘러나온 다음 기계 스핀들 밖으로 흘러나오게 합니다. 칩은 외부가 아닌 내부를 통해 배출되기 때문에 드릴 튜브에는 칩을 제거하기 위한 홈 가공이나 홈 가공이 필요하지 않습니다. 결과적인 단면은 시스템의 강성을 증가시켜 100을 초과하는 직경 대 깊이 비율을 달성할 수 있게 해줍니다.
드릴 헤드는 실제 금속 제거를 수행합니다. 가이드 패드와 초경 절삭 공구 인서트로 구성되어 일부 드릴 헤드는 평면 밀링 커터와 다르지 않은 모양을 제공합니다. 드릴 헤드는 드릴 튜브 끝에 나사로 고정되며 직경은 항상 드릴 튜브보다 큽니다. 드릴 튜브의 가능한 최소 크기로 인해 BTA의 최소 구멍 직경은 20mm입니다.
BTA 드릴링은 여러 측면에서 건 드릴링과 다릅니다. 예를 들어, BTA 드릴링에서는 고압 절삭유가 공구 외부로 흘러 칩이 공구 내부를 통해 운반됩니다. 건 드릴링에서는 절삭유가 공구 내부로 흐르고 외부 표면을 따라 칩을 운반합니다. 건 드릴링에서는 칩을 제거하는 데 도움이 되도록 공구에 홈이 있거나 깊은 V 홈이 있습니다. 그러나 BTA 드릴링에서는 이것이 필요하지 않으므로 시스템이 더 견고해지고 직경 대비 깊이가 더 높은 구멍을 절단하는 데 적합합니다. . 건 드릴링에 비해 BTA 드릴링의 장점 중 하나는 드릴 헤드에 절삭 공구 인서트가 있어서 인서트의 절삭 표면을 더 쉽게 날카롭게 하고(필요한 경우 인서트를 교체하고) 드릴링 공정을 계속할 수 있다는 것입니다.
BTA 드릴링은 직경이 20mm ~ 630mm인 구멍, 특히 매우 깊은 구멍이나 가공 중에 잘 형성된 칩이 생성되지 않는 재료(예: 스테인리스강 또는 저탄소강)에 가장 적합합니다. BTA 드릴링은 디자인과 강성으로 인해 건 드릴링에 비해 높은 금속 제거율을 달성할 수 있습니다. 실제로 높은 관통력에는 효과적이지만 총 드릴링보다 더 많은 전력이 필요합니다.
기능은 기계 및 공구에 따라 다르지만 깊이 대 직경 비율이 최대 100이고 구멍 직경이 20mm보다 큰 깊은 구멍을 관찰하는 경우 BTA/STS 드릴링이 탁월한 옵션입니다. 올바른 장비를 사용하면 깊이 대 직경 비율이 최대 400까지 극도의 정확도를 유지할 수 있습니다.
BTA 드릴링 공정 : 드릴링, 보링 및 트리패닝
BTA는 이 심공 드릴링 시스템을 개발한 Boring and Trepanning Association의 약자입니다. 여기에는 드릴 구멍과 튜브 외경 사이의 환형 영역을 통해 드릴에 고압 절삭유가 공급되는 단일 드릴 튜브가 포함됩니다. 칩은 튜브의 ID를 통해 배출됩니다. 드릴 헤드는 건 드릴의 신장 모양 자루에 비해 훨씬 더 강한 이 드릴 튜브에 나사로 고정되므로 훨씬 더 높은 금속 제거율이 가능합니다. 여기에는 기본적으로 공작물과 드릴 부시 사이의 고압 씰인 압력 헤드의 사용이 포함됩니다. BTA/STS 드릴링은 일반적으로 ф19 이상에서 사용됩니다.
칩 제거가 내부에서 이루어지기 때문에 생크에 V자형 홈이 필요하지 않으므로 단면이 완전히 둥글게 되어 전체 시스템에 더 높은 강성을 제공합니다. BTA 드릴링은 석유 및 가스, 국방, 철강, 항공기, 항공우주, 유압 실린더 및 전력 등과 같은 산업에 적용됩니다. 더 큰 직경의 심공 드릴링의 경우 BTA 드릴링은 높은 생산성과 정밀도를 제공하는 유일한 옵션입니다.
BTA 단일 튜브 시스템에서 발전한 또 다른 시스템은 이젝터 드릴링 시스템입니다. 내부 튜브와 외부 튜브 사이의 공간을 통해 냉각수가 펌핑되는 트윈 튜브 시스템입니다. 이는 압력 헤드의 사용을 제거하고 시스템을 단순화합니다. 이는 심공 드릴링을 수행하기 위해 기존 기계를 도구화하기 위해 주로 도입되었습니다.
심공 드릴링은 지루하고 어려운 과정일 수 있지만 올바른 도구와 기술을 사용하면 반드시 그럴 필요는 없습니다.
"깊은 구멍" 드릴링이란 무엇입니까?
구멍이 "깊어지는" 지점에 대해 정의된 깊이 측정은 없지만 일반적으로 드릴 직경(10XD)의 10배 이상인 것으로 식별됩니다.
칩에 관한 모든 것
깊은 홀을 드릴링할 때 가장 어려운 점은 특히 가단성 소재에서 효과적인 칩 형성 및 배출입니다. 칩 패킹은 이 공정에서 공구가 파손되는 가장 일반적인 원인입니다.
절삭날의 효과적인 칩 형성부터 시작하여 드릴 제조업체는 절삭력을 줄이고 재료를 관리 가능한 조각으로 절단하기 위해 점 형상을 만듭니다. 이상적으로는 적절한 절삭 조건과 결합된 드릴 포인트가 작고 단단한 조각을 생성하며, 깊고 광택이 나는 홈과 충분한 절삭유를 사용하면 쉽게 배출됩니다.
이러한 작업에서는 절삭유가 풍부해야 하며 윤활성을 돕기 위해 더 높은 농도로 작동해야 합니다. 일부 심공 작업에서는 오일을 사용하는 것이 좋습니다.
홀 품질
심공 드릴링의 또 다른 요소는 구멍 품질입니다. 특히 긴 드릴이 "방황"하는 경향이 있기 때문에 직진도는 문제가 될 수 있으며, 특히 이송 속도가 과도하게 밀릴 경우 더욱 그렇습니다.
신뢰할 수 있는 공작 기계와 함께 워크홀딩과 툴홀딩 모두에서 견고한 설정을 갖추는 것은 런아웃(TIR)을 줄이고 구멍 직진도와 동심도를 보장하는 데 매우 중요합니다.
유압 척은 HSS 공구에 적합하고 수축 홀더는 초경에 이상적입니다. 툴홀더 선택에 관계없이 TIR이 최소화되도록 하십시오.
트위스트 드릴 제조업체는 일반적으로 공구를 안정화하기 위해 드릴에 추가 여백을 추가합니다. 그러나 여백에 의한 과도한 접촉은 표면 마감에 영향을 미치고 일부 재료의 작업 경화에도 영향을 미칠 수 있습니다.
파일럿 홀은 깊은 홀 드릴링에서 거의 항상 권장되며 이후의 긴 드릴에 대한 가이드 역할을 합니다. 파일럿은 ~2xD 깊이까지 드릴링하고 플러스 공차로 제조되어야 합니다. 즉 약간 더 큰 구멍을 보장하지만 구멍 공차 내에 유지되어야 합니다. (ø6mm 구멍에 대한 ø6.02mm 파일럿의 예)
파일럿 드릴 포인트 각도도 뒤따르는 드릴 포인트보다 크거나 같아야 합니다. 이렇게 하면 긴 드릴의 모서리가 재료와 조기에 맞물려 심각한 파손을 초래할 수 있는 일이 발생하지 않습니다.
심공 드릴링을 위한 3가지 일반적인 공구 옵션
귀하의 작업장 환경과 자원에 따라 심공 드릴링 옵션이 제한될 수 있습니다. 깊은 구멍 가공에 대한 가장 일반적인 선택과 근본적인 이점 및 제한 사항을 살펴보겠습니다.
고속도강 트위스트 드릴
이 드릴에는 포물선형 플루트 설계와 코팅이 적용되어 칩 배출을 돕고 공구 수명을 연장할 수 있습니다.
칩 배출, 구멍 직진도 제공 및 동심도 유지를 위해 일반적으로 5xD 이상의 펙 드릴링을 권장합니다. 깊이와 펙 수는 드릴 직경과 작업 재료에 따라 결정됩니다. 펙이 후퇴할 때 칩이 다시 구멍으로 흘러 들어가지 않도록 주의가 필요합니다. 따라서 펙을 할 때 드릴이 구멍에서 완전히 후퇴해서는 안 됩니다.
원하는 구멍 깊이를 얻으려면 여러 길이의 드릴이 필요할 수 있습니다.
건드릴(BTA 및 이젝터 유형 포함)
이 깊은 홀 드릴은 직선 홈이 있어 강도를 높이고 공구를 통과하는 절삭유 기능을 제공합니다. 건드릴은 사용 가능한 직경과 길이의 범위가 가장 넓습니다. 더 큰 직경과 길이를 사용하려면 특수 목적의 공작 기계가 필요하지만 더 작은 직경은 밀이나 선반에서도 효과적으로 작동할 수 있습니다.
심공 드릴링용 건드릴의 장점
가장 넓은 범위의 직경 ø5mm~ 700mm
최대 200xD까지 가장 긴 길이 대 직경 비율 사용 가능
대부분의 재료에서 효율적
탁월한 홀 동심도 및 표면 조도
요구사항과 공작 기계 성능에 따라 카바이드 팁, 솔리드 카바이드 및 인덱서블(BTA, 이젝터) 버전으로 제공됩니다.
일부 품목은 재조정 가능
초경, 절삭유 관통 트위스트 드릴
성능이 목표이고 작업장이 안정적이고 안전한 설정을 갖추고 있는 경우 이는 깊은 구멍 드릴링을 위한 가장 효율적인 옵션입니다. 초경 절삭유 관통 드릴은 펙 없이 다른 옵션보다 50-100% 더 높은 이송 속도로 ~50xD 깊이까지 실행됩니다. 이 드릴은 코팅 처리되었으며 플루트를 광택 처리하여 칩 흐름을 개선합니다.
긴 초경 드릴은 드릴 지점이 완전히 내부에 들어갈 때까지 거의 또는 전혀 스핀들 속도(500RPM 미만)로 ~2xD 파일럿 구멍에 이송됩니다. 이때에만 절삭유와 스핀들이 권장 속도와 이송으로 증가됩니다. 드릴의 속도는 완성된 구멍에서 후퇴하면서 다시 느려집니다.
깊은 구멍 드릴링을 위한 초경, 절삭유 관통 트위스트 드릴의 장점
생산 환경에 이상적
크기 범위 표준 제품으로 직경 2mm~16mm, 길이 최대 50xD(특수 제품으로 더 긴 길이 사용 가능)
ISO 재료에 적합: P, M, K, N, S, H, O
뛰어난 칩 컨트롤
마모된 도구를 수리할 수 있습니다.
심공 드릴링에 대한 체계적인 접근 방식
긴 공구의 자동 공구 교환은 픽업 매거진과 프리즘형 공구 교환 장치를 사용하여 이루어집니다.
드릴링 직경이 작은 경우 절삭유는 최대 절삭유 압력으로 밀링 스핀들을 통해 공급됩니다. 200바. 드릴링 직경이 클수록 절삭유의 양이 중요합니다.
인코넬이나 티타늄과 같은 소재의 경우 인서트가 심하게 마모되기 때문에 심공 드릴링이 특히 어렵습니다. 이를 위해서는 기계 제조업체가 포괄적인 전문 지식을 보유해야 합니다.
머시닝 센터의 공구 매거진 덕분에 추가 작업 없이 매우 깊은 구멍을 작업할 때 다양한 단계에서 다양한 드릴링 공구를 사용할 수 있습니다.
어느 위치에나 즉시 원하는 수의 구멍을 만들 수 있습니다. 이는 다양한 가공 단계를 연속적으로 수행할 수 있는 유연성을 제공합니다.
내경가공의 가장 기본적인 형태는 드릴링이다. 드릴링 측면에서 직경이 0.2 ~ 500mm이고 드릴링 깊이가 일반적으로 직경의 3배보다 큰 구멍은 일반적으로 '깊은' 구멍으로 간주됩니다.
특별한 도전에는 특별한 도구가 필요합니다
심공 드릴링과 관련된 지속적인 과제는 절삭날에 냉각 윤활제를 주입하는 방법, 일정한 속도로 칩을 제거하는 방법, 가능한 가장 직선적인 구멍을 만드는 방법입니다. 심공 드릴링 절차에서 실제 주 절삭 요소(대부분 개별 절삭날 또는 교체 가능한 절삭 인서트로 구성된 것) 옆의 드릴링 헤드는 보조 절삭날과 추가 가이드 스트립으로 구성됩니다. 이러한 배열은 드릴 비트가 구멍 벽에 지지되도록 하여 정확도를 높이고 공정 중에 드릴 비트의 중심을 쉽게 맞출 수 있게 해줍니다. 드릴 비트에 제공되는 지지대는 평탄화 효과도 제공하여 구멍 내부의 표면 품질을 향상시킵니다.
다양한 프로세스
심공 드릴링 공정은 칩이 외부에서 제거되는지 아니면 내부에서 제거되는지에 따라 두 가지 주요 범주로 나뉩니다. 외부 칩 제거는 주로 건 드릴링과 관련되며, 드물게는 이중 립 심공 드릴링과 관련됩니다. 이에 따라 냉각 윤활제는 드릴 비트의 입구 구멍을 통해 절삭날로 유입되고 칩/냉각 윤활제 혼합물은 V를 따라 멀리 운반됩니다. 도구에 있는 모양의 세로 슬롯입니다. 이 프로세스는 일반적으로 0.5에서 40mm 사이의 직경을 드릴링하는 데 사용됩니다. 16mm 이상의 드릴링 직경에 대한 또 다른 옵션은 BTA 공정입니다. 이는 칩/냉각 윤활제 혼합물이 내부로 운반되는 과정 중 하나입니다. 칩이 내부로 이동되는 공정의 장점은 나가는 칩이 더 이상 홀 표면과 접촉하지 않아 홀을 손상시킬 수 없다는 것입니다. BTA 비트의 특수 형태인 이젝터 드릴 비트는 2파이프 배열을 기준으로 직경 약 25mm 이상에서 사용할 수 있습니다. 이러한 드릴 비트에는 드릴 헤드 가장자리 주변에 추가 냉각 윤활제 배출구가 있으며 일부 윤활제는 링 노즐을 통해 내부 파이프로 직접 공급됩니다. 이는 드릴 비트의 앞부분에 음압을 생성하여 칩/냉각 윤활제 혼합물의 제거를 가속화합니다.
통합 가공
매우 깊은 구멍이나 가공이 어려운 재료의 경우 과도한 공구 마모로 인해 길이는 다르지만 직경은 동일한 공구를 사용하여 단계적으로 드릴링을 수행해야 하는 경우가 많습니다. WFL MILLTURN 머시닝 센터는 이러한 종류의 가공 단계에 관한 한 결정적인 이점을 제공합니다. 우선, 사용된 다양한 드릴링 도구를 도구 매거진에 보관하고 바로 사용할 수 있습니다. 이는 중단과 수동 프로세스를 최소화하는 동시에 위치 정확도를 크게 향상시킵니다. 진정한 6면 깊은 홀 가공은 한 번의 클램핑 작업 또는 최대 두 번의 클램핑 작업 중에만 수행할 수 있다는 사실은 말할 것도 없습니다.
자동 공작물 측정 및 적응 제어
큰 공구 돌출로 인해 깊게 드릴링된 구멍은 구멍 깊이에 따라 증가하는 구멍 중심 편차의 영향을 받습니다. MILLTURN 기계에서 가공하는 경우에도 이러한 가공 오류를 완전히 제거할 수는 없습니다. 구멍 중심 편차는 심공 드릴링 완료 후 지능적인 공정 내 측정을 통해 측정됩니다. 이는 확장된 측정 프로브를 사용하거나 다양한 원주 위치에서 벽 두께를 측정하고 중앙 구멍의 중간을 계산하는 초음파 벽 두께 측정을 통해 수행됩니다. 그런 다음 턴-밀링을 통해 결함이 있는 깊은 드릴링 구멍과 동심원을 이루면서 공작물에 새로운 클램핑 지점이 생성됩니다. 이를 통해 깊은 드릴 구멍에 매우 가까운 형태와 위치 공차로 모든 후속 가공 공정을 실현할 수 있습니다. 이점은 분명합니다. 설정 시간이 대폭 단축되고 변형으로 인한 마감 작업이 발생합니다.
우리 공장
Dezhou Guanlu Precision Machinery Co., Ltd는 2011년에 설립되었으며 주요 사업은 건 드릴링 머신, 심공 드릴링 머신, BTA 심공 드릴링 머신, 심공 스카이빙 버니싱 머신, 심공 호닝 머신 및 툴링 등을 제조하는 것입니다. 약 50명의 근로자, 10명의 기술 엔지니어, 15000평방 미터의 작업장.

자주하는 질문
Q: 딥홀법이란 무엇인가요?
Q: 심공 드릴링은 어떤 용도로 사용됩니까?
Q: 깊은 구멍에는 어떤 종류의 드릴이 사용됩니까?
드릴링해야 하는 구멍의 깊이와 직경에 따라 BTA 툴링은 나사형 인덱서블 커터 헤드에 부착된 중공 드릴 튜브로 구성됩니다. BTA 드릴링의 유효 직경 범위는 {{0}}mm(0.80″-8.00″)이며 최대 깊이는 400mm(16.00)에 도달할 수 있습니다. ″).
Q: 좋은 드릴 머신을 어떻게 선택합니까?
Q: 건 드릴의 절삭유 압력은 어느 정도여야 합니까?
Q: 어떤 크기의 드릴이 가장 유용합니까?
Q: 드릴링에는 속도나 토크가 더 좋나요?
Q: 드릴을 더욱 강력하게 만드는 것은 무엇입니까?
Q: 드릴링 방법에는 세 가지 유형이 있나요?
Q: 드릴링 머신의 세 가지 유형은 무엇입니까?
Q: 심공 드릴링 머신이란 무엇입니까?
Q: 드릴링 머신의 카테고리는 무엇입니까?
Q: 드릴링의 네 가지 주요 유형은 무엇입니까?
Q: 심공 드릴로 알려진 드릴 유형은 무엇입니까?
Q: 심공 드릴링에는 어떤 유형이 있나요?
단일 립 깊은 홀 드릴링. 싱글 립 심공 드릴링의 원리. ...
BTA 심공 드릴링. BTA 심공 드릴링 방법의 원리. ...
이젝터 심공 드릴링. 이젝터 심공 드릴링의 공정 원리.
Q: 심공 드릴링 방법은 무엇입니까?
일반적인 심공 드릴링 공정에는 싱글 립 드릴링, STS 드릴링 및 이젝터 드릴링이 있습니다. 이러한 공정은 모두 비대칭 공구 설계를 기반으로 하며 냉각 윤활제 공급과 냉각 윤활제와 칩(조각) 혼합물의 제거가 주로 다릅니다.
Q: 가장 일반적인 드릴링 머신은 무엇입니까?
Q: 목수는 어떤 유형의 드릴링 머신을 사용합니까?
Q: 가장 일반적인 두 가지 유형의 드릴링 방법은 무엇입니까?
Q: 드릴링 머신에서 일반적으로 수행되는 6가지 작업은 무엇입니까?
중국의 주요 심공 도구 제조업체 및 공급업체 중 하나로서 저희 공장에서 저렴한 심공 도구를 도매로 판매하는 것을 진심으로 환영합니다. 모든 맞춤형 제품은 높은 품질과 경쟁력 있는 가격으로 제공됩니다.
